


Ilimi- Kintai
Gear Shaft (Kashi na Uku)
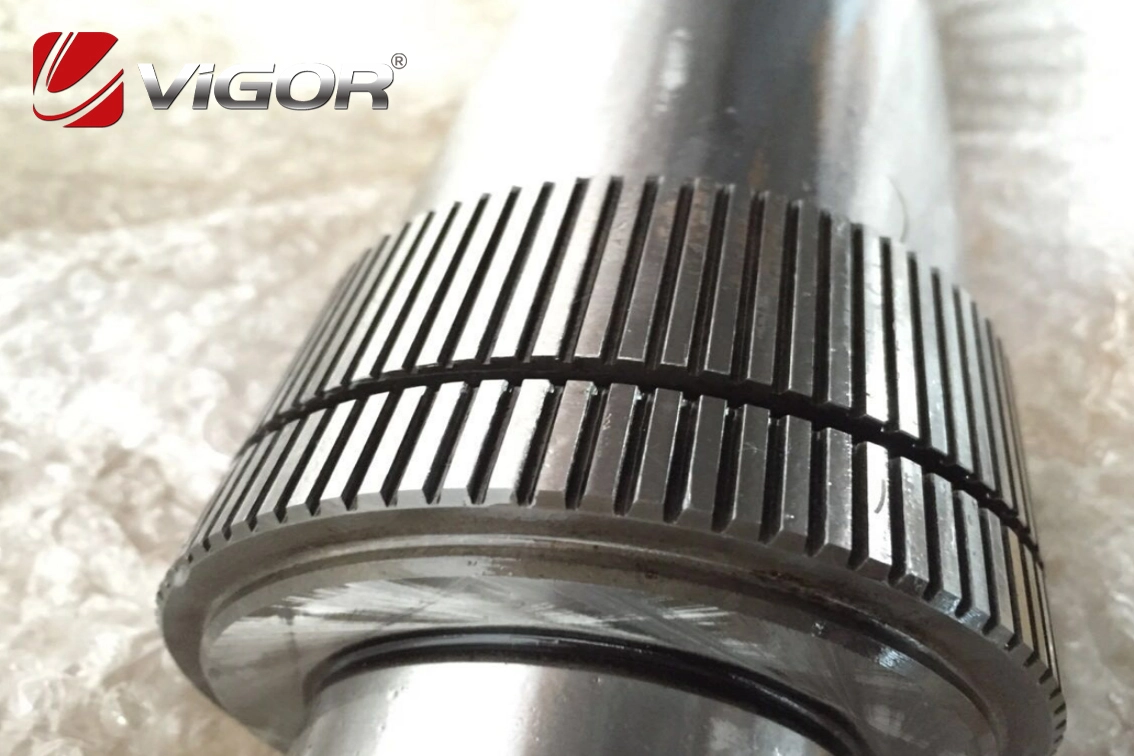
Tsarin Samar da Shafukan Gear
Tsarin masana'anta ya ƙunshi matakai da yawa, tare da burin samun sassan da suka dace da buƙatun don daidaiton girman, daidaiton siffar, daidaiton matsayi, rashin ƙarfi na ƙasa, taurin ƙasa, da ƙananan tsarin. Gudun tsari ya dogara da kayan, girman tsari, daidaitattun buƙatun, da halaye na tsari (na haɗin kai vs. haɗuwa).
1. Shirye-shiryen Kayan Kaya:
- Hannun mashaya zagaye: Ana amfani da shi don ƙanana da matsakaitan ma'auni na gear, yanke zuwa tsayin da ake buƙata ta injin sawing don samar da sarari.
- Ƙarfafawa: Musamman mahimmanci! Mafi yawan matsakaicin ƙarfe na carbon da gami da kayan kwalliyar kayan kwalliyar ƙarfe an ƙirƙira su. Ƙirƙira yana kawar da lahani na simintin gyare-gyare, yana tsaftace hatsi, yana ƙara yawa, kuma yana sa layin ƙarfe ya zama mafi ma'ana (inganta ƙarfi da taurin). Babban hanyoyin:
Buɗe mutuƙar ƙirƙira: Ya dace da yanki ɗaya, ƙarami, da manyan raƙuman kaya.
Mutu ƙirƙira: An fi so don ƙanana da matsakaitan ma'auni masu girma da aka samar. Yana ba da mafi kyawun rarraba layin gudana, daidaiton girman girma, da ƙarancin izinin injina.
Ƙirƙirar ƙaƙƙarfan ƙirƙira: Yana samar da ginshiƙan kaya tare da hakora kusa da sifar ƙarshe (siffar yanar gizo/kusa da sifar net).
- Simintin gyare-gyare: An fi amfani da shi don simintin ƙarfe ko ɓangarorin ƙarfe na ƙarfe. Hanyoyin sun haɗa da simintin yashi (don samarwa guda ɗaya da ƙarami), jefar da mutu (don samar da tsari), da yin simintin daidaitaccen simintin (simintin saka hannun jari, simintin matsi).
2. Magani kafin zafi:
- Manufa: Kawar da ƙirƙira danniya, inganta m da m microstructure bayan ƙirƙira, rage taurin, da kuma inganta machinability.
- Hanyoyin:
Annealing / daidaitawa: Mafi yawan amfani. Ana yin amfani da al'ada akai-akai, tare da ɗan ƙaramin saurin sanyaya fiye da annealing, yana haifar da ingantacciyar ƙirar microstructure da ingantaccen aiki gabaɗaya.
Quenching da tempering: Wani muhimmin tsari na gaba don matsakaicin ƙarfe na carbon da gami karfe gear shaft blanks bayan ƙirƙira. Yana haɓaka injina kuma da farko yana haɓaka aiki.
3. Machining mai ban tsoro:
- Manufar: Cire yawancin alawus kuma samar da sifa ta asali.
- Ayyuka: Yawanci ana yin su akan lathe don juya filaye na cylindrical na waje, fuskokin ƙarewa, da chamfers, da sauransu.
4. Injin Ƙarshe:
- Maƙasudi: Shirya filaye masu matsewa don gama aikin injin da zafin zafi na gaba.
- Ayyuka:
Juya mujallar tunani (tare da madaidaicin buƙatun), fuskokin ƙare (don tabbatar da ƙarewar ƙarewa), da ramukan tsakiya (don niƙa na gaba da sauran ayyukan da ke buƙatar clamping na tsakiya biyu).
Maɓallin maɓalli ko splines (idan akwai akan shaft ɗin kaya). Wani lokaci ana yin kafin magani mai zafi.
A bar izini iri ɗaya don aikin injin haƙori na gaba.
5. Jiyya na Ƙarshe: (Tsarin Tsarin Mulki)
- Manufar: Ƙarshe yana ƙayyade ƙarfin ɗaukar nauyi, juriya, da rayuwar sabis na shingen kaya!
- Hanyoyi masu mahimmanci (dangane da nau'in kayan):
Quenching da tempering: Don ɓangarorin da aka yi da injina / sassa masu ƙarfi, quenching yana biye da yanayin zafi mai zafi don samun nau'in nau'in nau'in sorbite microstructure. Yana ba da ingantattun kaddarorin inji (ma'auni na ƙarfi, tauri, da ductility). Dace da matsakaicin carbon karfe da matsakaicin carbon gami karfe gear shafts (kamar 45, 40Cr).
Taurarewar saman: Dumama shigar a matsakaita ko babban mitoci yana biye da saurin kashewa (yawanci kawai ga ɓangaren hakori). Yana samar da babban taurin saman martensite Layer da tauri mai tauri. Ya dace da raƙuman kaya (kamar matsakaici-mita quenching na haƙoran karfe 45 bayan quenching da tempering). Siffata ta taurare mai ƙanƙan da kai da nakasar da ake iya sarrafawa.
Carburizing da quenching: Don gama-machined ko rabin-ƙara low-carbon gami carburizing karfe sassa. Carburizing na dogon lokaci a cikin tanderun yanayi mai karewa (don samun 0.5-2mm high-carbon surface Layer), sannan quenching da ƙananan zafin jiki. Sakamako: Tsananin tsayin daka mai tsayi da juriya (HRC 58-62), tare da ainihin kiyaye babban tauri (HRC 30-45). Wannan shine daidaitaccen tsari don babban magudanan kayan aiki masu sauri da kaya masu nauyi (kamar akwatunan gear motoci). Tsarin yana da sarkakiya, tare da nakasu mai girman gaske, kuma yana buƙatar niƙa daidai gwargwado daga baya. Kayayyaki kamar 20CrMnTi.
Nitriding / nitrocarburizing: An yi a ƙananan yanayin zafi (500-570 ° C), tare da ƙananan nakasawa (wani lokaci ana amfani da shi azaman tsari na ƙarshe), wanda ya haifar da taurin Layer tare da babban taurin, tsayin daka mai tsayi, da kyakkyawan juriya na gajiya (mai zurfi fiye da carburizing, 0.1-0.6mm). Taurin zai iya kaiwa har zuwa HV 1000-1200 (kimanin HRC 65-70). Ya dace da aikace-aikacen da ke buƙatar ƙarancin nakasawa da ƙarfin gajiya mai ƙarfi (kamar daidaitattun kayan aikin injin da screws extruder filastik). Kayayyakin da aka saba amfani da su sun haɗa da 38CrMoAl da sauran ƙaƙƙarfan ƙarfe na nitriding waɗanda ke ɗauke da Al, Cr, da Mo, ko ƙyalli da ƙaƙƙarfan tsarin ƙarfe. Kafin nitriding, sassan suna buƙatar a ƙera su daidai gwargwado zuwa girma na ƙarshe ko kuma a kammala su da ƙaramin adadin izinin niƙa (kamar 0.1mm).
Tempering: Sassan da aka yi quenching ko carburizing da quenching dole ne su kasance masu fushi (a ƙananan ko matsakaicin yanayin zafi) don daidaita ƙananan ƙwayoyin cuta, sauke damuwa, da daidaita taurin.
6. Gamawa:
- Makasudi: Don cimma daidaiton ma'auni na ƙarshe, daidaiton siffar geometric, daidaiton matsayi, da ƙaƙƙarfan yanayi kamar kowane buƙatun ƙira. Musamman don gyara nakasar da maganin zafi ya haifar.
- Mahimmin matakai:
Juyawa da niƙa: Gyara rami na tsakiya don shirya don niƙa mai kyau na gaba.
Outer diamita nika: Core tsari. Niƙa jaridar (inda aka shigar da ɗawainiya), sanya filaye, da saman mating don gears zuwa girma na ƙarshe da daidaito (har zuwa IT6 don madaidaicin buƙatun). Tabbatar da zagaye da cylindricity.
Nika diamita na ciki: (Idan shaft gear ne mara nauyi)
Ƙarshen bayanin martaba (Gear nika):
Gear nika: Daidaitaccen niƙa (wani lokacin daɗaɗɗen nauyi) na gefen haƙoran haƙora bayan magani mai zafi don gyara nakasawa da cimma daidaito mafi girma (maki 5-6 bisa ga GB / T 10095) da ƙarewar saman. Yafi amfani da madaidaicin raƙuman kaya da aka yi da matsakaicin carbon karfe / gami da ƙarfe bayan quenching surface ko carburizing da quenching / nitriding. Yana da tsada. Mahimmin tsari don madaidaicin madaidaici, mai sauri, da maɗaurin kaya masu nauyi.
Wani lokaci ana amfani da honing ko niƙa azaman kari ko madadin don ƙananan buƙatu.
Niƙa splining: Idan akwai splined haši.
Ƙarfafawa / gogewa: Don matuƙar buƙata mai ɗaukar saman abubuwan da suka dace don ƙara haɓaka ƙaƙƙarfan yanayi da daidaiton siffar (kamar Ra 0.1um).
Ma'auni mai ƙarfi: Don manyan magudanan kaya masu jujjuyawa (kamar injin crankshafts, babban rahusa mai saurin rage gudu), gyare-gyaren daidaitawa mai ƙarfi dole ne a yi shi akan injin daidaitawa mai ƙarfi.
7. Dubawa:
- A cikin dukan tsari: mai shigowa kayan dubawa, in-process dubawa (taurin da shari'ar zurfin kafin da kuma bayan zafi magani), da kuma karshe samfurin dubawa.
- Maɓalli masu mahimmanci: juzu'i masu mahimmanci, zagaye / cylindricity na jarida, radial runout / axial runout, daidaitattun bayanan gear (siffar haƙori, jagorar haƙori, kuskuren farar haƙori), rashin ƙarfi na ƙasa (Ra 0.8-0.2um don ɗaukar mating saman, Ra 0.8-0.4um don gear saman), zafi mai zafi, taurin ƙarfe mai ƙarfi da zurfin zurfin yanayin, yanayin zafi mai ƙarfi da ƙaƙƙarfan tsari mai ƙarfi. (Matsayin Martensite, austenite da aka riƙe, kasancewar sifofi marasa kyau kamar ƙananan hatsi, decarburization), da sauransu.
- Kayan aiki: calipers, micrometers, alamun bugun kira, mitoci masu ƙarancin ƙarfi, injina na gani, injunan auna daidaitawa (CMM), cibiyoyin aunawa gear, masu gwajin tauri (Rockwell, Brinell, Vickers, saman Rockwell), microscopes metallographic, da sauransu.
8. Tsaftacewa, rigakafin tsatsa, da marufi:
- Cire ragowar mashin ɗin (kwakwalwa, mai sanyaya, barbashi mai niƙa).
- Aiwatar da rigakafin tsatsa (rufin mai ko rigakafin tsatsa lokacin tururi).
- Kunshin kamar yadda ake buƙata.
Bambance-bambance a cikin hanyoyin samarwa tsakanin kayan haɗin kai da haɗaɗɗun kayan aiki (ɗaukar da aka saba amfani da su quenched da tempered karfe / carburized karfe a matsayin misali)
Haɗin gear shaft:
- Raw abu -> Forging -> Pre-zafi magani (normalizing / annealing) -> M juyayi -> Quenching da tempering -> Cibiyar rami gyara / Semi-karshen juya (zuwa karshe zafi magani reference) -> (Idan akwai keyways / splines -> milling) -> M gear profile machining (birgima / yankan magani) -> quenching / nitriding) -> (Kyakkyawan niƙa na abubuwan tunani) -> Niƙa mai kyau na duk diamita na waje / mujallu -> Niƙa mai kyau na saman gear / gama juyawa
Idan kuna da wasu tambayoyi, buƙatu, kuna buƙatar sabbin sassa don haɓaka ko inganta tsarin samar da kayayyaki, da fatan za ku iya tuntuɓar mu a info@castings-forging.com

