


Ilimi- Kintai
Tsarin Maganin Zafi don Kawar da Ƙarfafa Tsarin Twinning na 9Cr18Mo
Saboda ƙarancin ƙarancin thermal, babban abun ciki na gami, kunkuntar ƙirƙira kewayon zafin jiki da babban wahalar sarrafa bakin karfe na 9Cr18Mo, yana da sauƙin haifar da tsarin ƙirƙira ƙirƙira da tsarin tagwaye saboda tsananin zafin ƙirƙira da tsayin lokaci. Tsarin tagwaye yana da matuƙar ƙarfi ga gado da kwanciyar hankali, kuma yana da wahala a kawar da shi ta hanyar kashewa da kashe magani. Saboda haka, an gudanar da gwaje-gwajen tsari akan sassa na bakin karfe na 9Cr18Mo tare da jabun tsarin tagwaye don nazarin yuwuwar cire jabun tsarin tagwayen sassa na bakin karfe na 9Cr18Mo ta hanyoyin magance zafi.
1 Tsarin daidaitawa
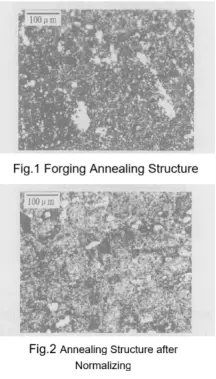
An yi amfani da zoben waje na bakin ƙarfe masu ɗauke da carbide masu tagwaye bayan an yi amfani da su wajen yin amfani da su (Hoto na 1) wajen daidaita yanayin zafi. An dumama su har zuwa 1120 ℃ a cikin tanderu mai maganin zafi sannan aka ajiye su na tsawon awanni 1.5, sannan aka fitar da su aka sanyaya su zuwa zafin ɗaki ta hanyar yaɗa su da kuma hura iska. Daga baya, an sanya su a cikin tanderu na RJX-60-9 bisa ga tsarin rage zafin ƙarfe (tsarin rage zafin jiki: an riƙe su a 910 ℃ na tsawon awanni 2, sannan aka sanyaya su a 30 ℃ a kowace awa zuwa 550 ℃ sannan aka fitar da su don sanyaya iska). An gano cewa kashi 30% na zoben har yanzu suna da tsarin tagwaye (duba Hoto na 2). A lokacin daidaita yanayin zafi, an mayar da ƙananan hatsi zuwa ga asalin hatsin austenite, kuma yanayin sararin samaniya bai canza sosai ba. A lokacin daidaita yanayin sanyi, an sake raba ƙwayar austenite guda ɗaya zuwa ƙananan hatsi da yawa. Saboda haka, kodayake ƙwayoyin Austenite masu kauri kafin su daidaita (watau, bayan ƙirƙira) an yi musu kyakkyawan tsari (an raba su zuwa ƙananan hatsi da yawa), a zahiri, tunda yanayin da girman ƙananan hatsi da yawa sun yi daidai da asalin ƙwayoyin Austenite, ƙaramin ɓangare ne kawai na tsarin tagwayen ya ragu, yayin da aka gaji mafi yawansu. Daidaita tsari zai iya cire tsarin tagwayen masu sauƙi kawai, kuma ba zai yiwu a cire duk tsarin tagwayen ba.
Bazuwar ƙananan zafin jiki sau biyu + tsari na daidaitawa
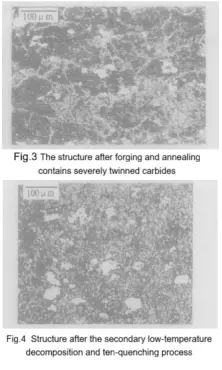
An yi wa zoben waje guda uku na bakin karfe mai tsananin tsari na tagwaye (Hoto na 3) rugujewa a cikin tanda ta RJX-60. Tsarin ya kasance kamar haka: riƙewa a 690 ° C na tsawon awanni 3, sannan sanyaya iska zuwa zafin ɗaki; maimaita tsarin riƙewa a 690 ° C na tsawon awanni 3 da sanyaya iska zuwa zafin ɗaki; sannan daidaita shi a cikin tanda ta RJX-50-13, tare da tsarin: dumama har zuwa 1120 ° C a cikin tanda da riƙewa na tsawon awanni 1.5, sannan sanyaya iska zuwa zafin ɗaki bayan cirewa daga tanda; a ƙarshe, an lalata zoben waje guda uku bisa ga tsarin ƙara ƙarfin ƙarfe. Sakamakon ya nuna cewa an kawar da duk carbide masu tagwaye a cikin zoben waje guda uku na bakin karfe (duba Hoto na 4). Ta hanyar sakamakon gwajin da ke sama, za a iya sanin cewa: ① Amfani da sau biyu na rage yawan zafin jiki a 690 ° C na iya sa duk austenite ya ruguje. ② Bayan dumama zuwa yanayin zafi mai daidaitawa, ferrite yana canzawa zuwa austenite kuma yana fuskantar wani sauyi na mataki. Saboda rashin daidaiton zafin jiki, damuwa da nakasa na ƙananan yankuna suna faruwa, wanda ke haifar da sake fasalin nakasa mai zafi mai yawa, wanda zai iya lalata iyakokin hatsi masu taurin kai na austenite na asali kuma ya kawar da tsarin tagwayen mai kauri. Duk da haka, wannan tsari ba zai iya kawar da tsarin tagwayen mai tsanani ba.
Bazuwar ƙananan zafin jiki uku + tsari na daidaitawa
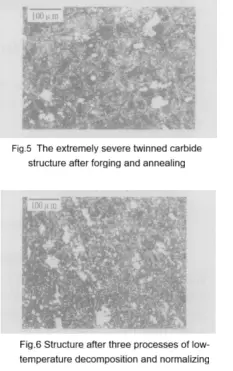
An yi wa gwajin sarrafawa gwaje-gwajen aiki na zobe huɗu na bakin ƙarfe masu tsarin haɗin gwiwa mai tsanani (Hoto na 5). An sanya su a cikin tanda na RJX-60 don raguwar zafi uku, kowanne tsari ya ƙunshi riƙewa a 690 ° C na tsawon awanni 3, sannan a sanyaya iska zuwa zafin ɗaki. Sannan, an sanya su a cikin tanda na RJX-50-13 don daidaita yanayin, tare da tsarin: dumama har zuwa 1110 ° C a cikin tanda kuma a riƙe na tsawon awanni 2, sannan a fitar da su a sanyaya su zuwa zafin ɗaki ta hanyar shimfiɗawa da hura iska. Daga nan aka yi wa zoben ciki huɗu ɗin annealing bisa ga tsarin haɗin bakin ƙarfe. Bayan duba tsarin haɗin gwiwa, an gano cewa biyu sun cancanta, biyu kuma har yanzu suna da tsarin haɗin gwiwa, amma an inganta tsarin haɗin gwiwa mai tsanani, tare da ƙananan carbide masu haɗin gwiwa kawai suka rage a wasu yankuna na gida (duba Hoto na 6).
Daga sakamakon gwaje-gwajen da ke sama, ana iya sanin cewa musamman maɗaukakiyar tagwaye mai tsanani, ko da ta hanyar ƙara yawan bazuwar ƙananan zafin jiki da kuma ci gaba da jujjuyawar lokaci, ba shi yiwuwa a cire gaba daya tagwayen carbide microstructure.
Don tabbatar da kawar da duka tagwaye, an haɓaka sabon tsari. Dangane da zane-zane na Fe-Cr-C na karfe 9Cr18Mo, bayan ƙananan zafin jiki bazuwar, ƙananan ƙwayoyin cuta ne ferrite. α da kuma na biyu carbides (Fe, Cr) 23C6. Tsakanin 900 da 940°C, feri α ya canza zuwa austenite γ, kuma sakamakon microstructure shine γ + (Fe, Cr) 23C6. Austenite γ nucleates da girma a kusa da tarwatsa carbides K. A cewar thermodynamics, tsakiya kamata girma da yardar kaina da kuma rashin tsari, game da shi ya rushe asali hatsi fuskantarwa dangantakar. Don ƙarfafa sababbin iyakokin hatsi, dogon lokaci na isothermal yana da mahimmanci don cimma kwanciyar hankali ga sabon hatsi. Sa'an nan, da γ + (Fe, Cr) 23C6 yana da sauri mai zafi zuwa ga γ + Babban carbide (Fe, Cr) 7C3 yanki, watau, daidaita yanayin zafi mai ƙarfi, don haifar da nakasar yanayin zafi mai ƙarfi, tarwatsa ainihin iyakokin hatsi na austenite, da kawar da tsarin tagwayen. Don tabbatar da cikakken cirewar tagwayen gine-gine, an ƙara ƙarin bazuwar ƙarancin zafin jiki + tsari na daidaitawa don cimma maimaita sauyi na lokaci, gyaran hatsi, da ingantaccen taurin tasiri.
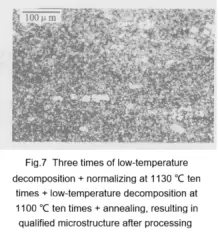
An gwada jimlar zoben waje guda 144 na bakin karfe da zoben ciki guda 144 na bakin karfe ta hanyar amfani da wannan tsari. An gudanar da rugujewar ƙananan zafin jiki guda uku a cikin tanderun RJX-60, kowanne tsari ya ƙunshi riƙewa a 690 ° C na tsawon awanni 3, sannan sanyaya iska zuwa zafin ɗaki. Sannan, an yi daidaita aiki a cikin tanderun RJX-50-13, inda tsarin yake: dumama har zuwa 920 ° C da riƙewa na tsawon awanni 2, sannan a dumama har zuwa 1130 ° C sannan a riƙe na tsawon awanni 1.5 kafin a cire daga tanderun da sanyaya iska zuwa zafin ɗaki tare da sassan da aka shimfiɗa kuma iska ta hura su. An sarrafa jimillar tanderu guda 6, tare da sassa 24 a cikin kowace tanderu. Sannan an sanya zoben ciki da na waje da aka daidaita a cikin tanderun RJX-60, tare da riƙewa a 690 ° C na tsawon awanni 3, sannan a sanyaya iska zuwa zafin ɗaki. Sannan, an sake yin gyare-gyare a cikin tanderun RJX-50-13, inda aka yi amfani da tsarin dumama har zuwa 920 ° C kuma aka riƙe na tsawon awanni 1.5, sannan aka dumama har zuwa 1100 ° C sannan aka riƙe na tsawon awa 1 kafin a cire daga tanderun da sanyaya iska zuwa zafin ɗaki tare da sassan da aka shimfiɗa kuma iska ta hura su. A ƙarshe, an yi amfani da zoben ciki da na waje bisa ga tsarin ƙara ƙarfin ƙarfe. An duba sassa 15 daga kowace tanderun bazuwar, kuma an gano cewa tsarin ƙara ƙarfin ya dace, ba tare da tsarin carbide biyu ba (duba Hoto na 7) .
5 karshe
(1) Don ƙananan tagwayen carbide masu haske bayan ƙirƙira da annealing, za a iya ɗaukar ƙananan ƙarancin zafin jiki na biyu + tsarin daidaitawa don kawar da tsarin tagwayen carbide.
(2) Ga masu tsananin tagwayen carbide bayan ƙirƙira da kuma ƙara girmansu, za a iya amfani da rushewar ƙananan zafin jiki mai matakai uku + daidaita a 1130 ° C tsari + rushewar ƙananan zafin jiki mataki ɗaya + daidaita a 1100 ° C tsari don kawar da tagwayen carbide.
Ƙungiyar Vigor tana da ƙwarewa sama da shekaru 20 a fannin yin siminti, yin ƙira, yin sanyi da kuma bayan an yi mata magani, da kuma tsarin samar da kayayyaki masu ƙarfi. Idan akwai wani abu da za mu iya taimakawa ko kuma duk wani ɓangare da kake son ƙirƙirarwa, da fatan za a tuntuɓe mu a info@castings-forging.om

