


Ilimi- Kintai
Tsari na Ƙarshe Maɗaukakin Maɗaukakin Maɗaukaki da Aiwatar da shi A cikin Aikace-aikace masu Aiki
Akwai nau'o'i biyu na manyan hanyoyin kashe wutar lantarki: Na farko shine dumama da kashewa a lokaci guda, wanda ya haɗa da dumama saman kayan aikin da ke buƙatar kashewa lokaci guda sannan kuma da sauri sanyaya shi; na biyu shine ci gaba da dumama da kashewa, inda wani karamin sashi na saman kayan aikin yana zafi ta hanyar dumama, yayin da aikin yana motsawa zuwa ƙasa, yana ba da damar ci gaba da dumama da sanyaya saman.
Lokacin samar da nau'ikan iri-iri da ƙananan sassa, kayan daban-daban na iya buƙatar kafofin watsa labarai daban-daban na kashewa. Saboda haka, hanyar quenching na dumama lokaci guda yawanci ana karɓa. Don sassan da ke da babban yanki na quenching, saboda iyakancewar ikon kayan aiki da sauran dalilai, ana la'akari da ci gaba da hanyar dumama don quenching.
1. High-mita surface quenching na ciki rami na martensitic bakin karfe workpiece
(1) Matsalolin sarrafawa
The aiki wahala na high-mita surface quenching na ciki rami na martensitic bakin karfe workpiece samu ta lokaci guda dumama. Babban matsalolin sun ta'allaka ne a cikin kayan bakin karfe da quenching saman rami na ciki.
Yayin aiwatar da dumama shigar da mitoci mai tsayi, lokacin da zafin jiki ya zarce maki demagnetization na kayan (maganin lalata kayan ƙarfe gabaɗaya kusan 700-800 ℃), ƙarfin shigar da wutar lantarki na kayan yana raguwa, kuma saurin dumama ya ragu sau da yawa. Ƙarin dumama ya zama da wahala. Don bakin karfe, zafin magani na zafi yana da girma, gabaɗaya sama da 1000 ℃, kuma dumama zuwa zafin jiki na kayan yana da wahala. A gefe guda, saboda yawan zafin jiki na zafin jiki na zafi, wanda ke kusa da wurin narkewa na kayan, ko da yake saurin dumama a sama da ma'aunin demagnetization yana raguwa, har yanzu yana da sauri fiye da na maganin zafi na al'ada, kuma yana da wuyar sarrafawa, yana haifar da hadarin zafi da narke daga saman sassan.
Tasirin annular yana daya daga cikin manyan illolin dumama shigar da shi kuma shine dalilin wahalar dumama rami na ciki. Ko da lokacin amfani da coil induction don dumama kayan aikin, abin da ke wucewa ta cikin coil induction yana mai da hankali kan saman ciki na nada. Lokacin dumama farfajiyar kayan aikin, yanayin ciki na induction coil yayi daidai da yanayin waje na kayan aikin, wanda ya dace da dumama kayan aikin. Koyaya, lokacin dumama saman rami na ciki na kayan aikin, jagorar ya sabawa daidai, wanda ke rage tasirin wutar lantarki na coil induction kuma baya dacewa da dumama kayan aikin. Haka kuma, lokacin yin induction quenching akan rami na ciki na kayan aikin, saman dumama yana cikin kayan aikin, kuma ba shi da sauƙi ga mai aiki ya lura kai tsaye daga waje. Wannan yana ƙara wahalar aiki zuwa wani ɗan lokaci.
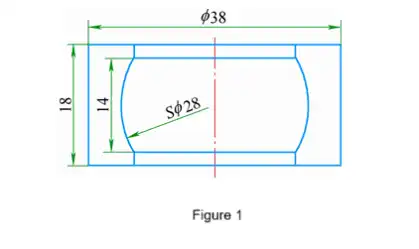
Don ɗaukar hoto na wani samfur (kamar yadda aka nuna a hoto 1), ana buƙatar yin quenching mai siffar zobe tare da diamita na 28mm. Kayan shine martensitic bakin karfe 20Cr13, kuma quenching taurin yakamata ya kasance tsakanin kewayon 35 zuwa 45 HRC. Bayan matsalolin dumama da aka ambata, wannan workpiece yana da shimfidar dumama mai kamanni maimakon madaidaiciyar rami ta ciki, wanda babu makawa yana haifar da haɓakar rata tsakanin inductor da dumama saman aikin. Wannan yana ƙara rage ƙarfin lantarki. Yawancin lokaci, don ƙarancin mitar ramuka na ciki, don shawo kan tasirin sakamako na annular akan dumama kayan aikin, an saita madubi na magnetic akan inductor don canza rarraba filin magnetic kuma ya tilasta halin yanzu don rarraba kusa da farfajiyar inda aikin aikin ya buƙaci zafi, don haka inganta tasirin dumama. Duk da haka, ramin ciki na wannan workpiece yana da ƙananan ƙananan. Cire tazarar tazarar da ke tsakanin inductor da kayan aiki da kuma girman inductor kanta, diamita na ciki na inductor bai wuce 13mm ba, yana sa ba zai yiwu a shigar da madubin maganadisu ba. Don ƙaddamar da quenching na wannan aikin, hanya ɗaya kawai ita ce inganta sigogin tsari da inganta tsarin dumama don haɓaka ƙarfin kayan aiki.
(2) Tsare-tsaren Tsare-tsare
Tsarin tsari na quenching ya haɗa da lokacin dumama, zafin zafin jiki da matsakaicin quenching.
Mutane da yawa sun yi imanin cewa babban mitar shigar da quenching na zuwa ga dumama nan take kuma zai iya kaiwa zafin zafi a cikin 'yan daƙiƙa kaɗan. Wannan fahimtar tana nuna yanayin gaba ɗaya amma ba cikakke ba. A wasu lokuta, saurin dumama zai kasance a hankali. A wasu yanayi na musamman, ta hanyar rage fitarwar wutar lantarki da sauran hanyoyi don rage saurin dumama sassan, zai iya biyan bukatun wasu kayan aikin musamman ko buƙatun fasaha na musamman. Don wannan aikin aikin, saboda kasancewar yawancin abubuwan da ba su da kyau, saurin dumama ba zai yiwu ba. Yin la'akari da buƙatar canje-canjen yanayin zafi na gani da hana zafi ko ma abubuwan da ke narkewa don tabbatar da ingancin quenching, don tabbatar da ingancin quenching, dole ne a dogara akan saurin dumama a hankali. Idan saurin dumama ya yi jinkiri sosai, amfanin quenching surface zai rasa, kuma saboda zafin zafi, daɗaɗɗen Layer zai yi girma da yawa. Aiki ya tabbatar da cewa sarrafa lokacin dumama na wannan aikin a cikin mintuna 2.5 zuwa 3 ya dace sosai.
A quenching zafin jiki na workpiece ya kamata a ƙayyade dangane da karfe irin, asali microstructure da dumama kudi a cikin lokaci canji yankin. Ƙarƙashin wasu yanayi inda nau'in karfe da ainihin ƙananan ƙananan ƙwayoyin ke daidaitawa, yawancin zafin jiki yana ƙayyade ƙimar dumama. Da sauri da dumama kudi, mafi girma da ake bukata quenching zafin jiki. Adadin dumama don ƙara yawan mitoci ya fi na na al'ada magani zafi, don haka quenching zafin jiki ga high-mita quenching ne gaba ɗaya mafi girma fiye da na al'ada magani magani. Don feedings na zamani, saboda ga dalilai daban-daban, akwai matsaloli da yawa a cikin dumama, kuma zazzabi ya quenching kada ya kasance da girma. Mafi girman yawan zafin jiki, mafi girman wahalar cimma shi. Wannan kuma yana ɗaya daga cikin dalilan zabar ƙimar dumama a hankali. Kodayake an zaɓi ƙimar dumama a hankali, har yanzu yana cikin saurin dumama. Yin la'akari da ƙimar dumama a hankali yana nufin cewa lokacin ƙaddamarwa ya fi tsayi fiye da na saurin dumama. Bayan cikakken bincike na abubuwa daban-daban, zafin zafin jiki ya kamata ya zama daidai ko dan kadan sama da na maganin zafi na al'ada.
Martensitic bakin karfe yana da kyawawan kaddarorin kashewa. Lokacin da girman aikin ba ya girma sosai, ana iya kashe shi ta hanyar sanyaya iska kaɗai. Ingantacciyar kauri na masu ɗaukar hoto bai wuce 10mm ba kuma an taurare su. A ka'ida, ya kamata a zaɓi kashe sanyin iska. A lokaci guda, la'akari da halin da ake ciki na musamman na zabar ƙananan zafin jiki na quenching, don tabbatar da sakamako na quenching na workpiece da saduwa da buƙatun taurin, iska sanyaya quenching babu makawa yana da wasu dalilai marasa tabbas. Zaɓin matsakaicin sanyaya mai sauri don quenching da ramawa ga yuwuwar lahani na ƙananan zafin jiki na quenching ya zama zaɓi na makawa. Gudun sanyi na mai yana da mahimmanci fiye da na sanyaya iska. Daga cikin kafofin watsa labaru daban-daban masu kashe wuta, yana ɗaya daga cikin masu hankali. Bayan workpiece ne mai tsanani zuwa quenching zazzabi da kuma nan da nan immersed a cikin man fetur ga quenching, da quenching sakamako za a iya cimma. Gudun sanyaya a hankali baya haifar da lahani kamar fashe, kuma yana iya tsayayye da dacewa daidai da buƙatun fasaha.
(3) Haqiqa Tasiri
Bayan an kashe ɗimbin ɗabi'a bisa ga tsarin da ke sama, taurin saman sararin sama ya kai 45HRC. Bayan quenching da tempering a 480 ℃, da taurin zauna a sama 40HRC, da taurin rarraba kowane workpiece da kowane bangare na workpiece kasance uniform da barga, yana nuna cewa workpieces cikakken cika da quenching bukatun. Nasarar da quenching na wannan workpiece samar da wani amfani tunani ga quenching na bakin karfe workpieces da high dumama wahala da surface quenching na ciki ramukan.
2. Deep hardening Layer surface quenching na ya fi girma-sized sassa
(1) Matsalolin sarrafawa
The surface quenching na wannan workpiece ma rungumi dabi'ar dumama hanya. Babban matsalolin sarrafawa sun ta'allaka ne a cikin iyakokin da ƙarfin kayan aiki da mita na yanzu suka sanya.
Matsakaicin mitoci ya haɗa da ɗumama sauri cikin ɗan gajeren lokaci, yana buƙatar kayan da za a yi zafi da zafi sosai cikin ɗan gajeren lokaci. Isasshen wutar lantarki ya zama dole a matsayin tushe. Mafi girma da zafi surface na workpiece, mafi girma da ake bukata ikon. Lokacin da zafi mai zafi yana da girma sosai, yana da wuya a cimma dumama lokaci guda ba tare da lahani ba saboda ƙarancin wutar lantarki na kayan aiki.
Lokacin da aikin aikin ya sami dumama shigarwa, zurfin shigar cikin halin yanzu ana ƙayyade ta mita na yanzu. Wannan ka'ida ta sa mitar halin yanzu shine babban abin da ke ƙayyade zurfin Layer mai tauri. Mitar na yau da kullun na kayan aikin kashe mitoci gabaɗaya an daidaita su. Alal misali, na yanzu mita na high-mita kayan aiki ne 200-300 kHz, daidai da thermal zurfin shigar azzakari cikin farji na 0.9-1.1 mm. Wannan yana iyakance ƙarin zurfafa zurfin zurfin Layer.
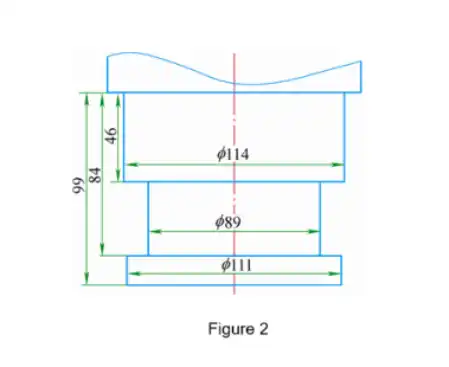
Fitin ɗin wani samfurin (kamar yadda aka nuna a hoto na 2 don ɓangaren kashewa) shine maɓalli na samfurin. An yi shi da ƙarfe 40Cr gami da ƙarfe mai ƙarfi kuma yana buƙatar ƙarancin mitoci a saman zagaye na waje tare da diamita na 89mm. Ƙunƙarar taurin ya kamata ya kasance tsakanin 50 zuwa 60 HRC, kuma zurfin daɗaɗɗen ya kamata ya zama 2.5 zuwa 4.5mm. Wannan workpiece yana buƙatar girma mai girma quenching. Bayan buƙatar ƙarfin da ya fi girma don dumama, mafi mahimmancin matsalar da ke shafar dumama ita ce ɓangaren quenching shine madaidaicin tsagi na workpiece. Samar da coil induction shima babban wahala ne. Idan an yi nadar induction ta hanyar al'ada, wato, diamita na ciki na induction coil ya dan girma fiye da diamita na saman quenching, to dole ne a yi na'urar induction a kan shafin, wanda ke da matsala sosai. Haka kuma, aikin aikin kawai za'a iya kashe shi bayan ya lalata coil induction, kuma kowane kayan aikin yana buƙatar madaidaicin coil ɗin induction don quenching mai tsayi mai tsayi, wanda shima yana da matsalar kuskuren ƙirƙira ga kowane coil induction. Idan diamita na ciki na coil induction ya fi madaidaicin sashe na gaba, wato, fiye da 111mm, to, nisa tsakanin coil induction da ɓangaren kashewa yana ƙaruwa da 11mm, kuma za a rage ƙarfin dumama shigarwar. Game da zurfin Layer mai tauri, kewayon 2.5 zuwa 4.5mm shine 2.5 zuwa 4.5 sau na al'ada zurfin shigar thermal. Don ƙara zurfin zurfin Layer, gabaɗaya, ana iya amfani da ka'idar tafiyar da zafi, wato, ta hanyar yin amfani da yanayin da ake gudanar da zafi daga saman zuwa tsakiya, za a iya ƙara kauri na dumama Layer. Duk da haka, dogara kawai akan hanyar tafiyar da zafi yana buƙatar babban bambancin zafin jiki daga saman ciki. Sau da yawa, lokacin da zurfin da ake buƙata na ƙaƙƙarfan Layer ya kai zafin zafi, yanayin zafin jiki ya riga ya yi yawa, yana haifar da lahani kamar zafi mai zafi da kuma ƙonewa na tsarin saman.
(2) Tsare-tsaren Tsare-tsare
Don kammala quenching na wannan kayan aikin, an kera na'urar dumama ta musamman, kuma an ƙarfafa sarrafa tsarin ta hanyar ɗaukar yanayin dumama tsaka-tsaki.
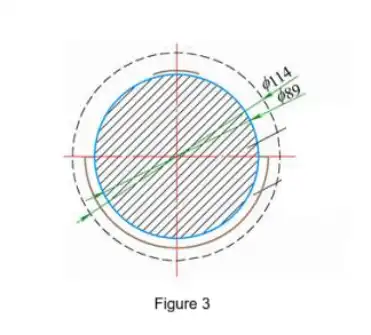
Yin la'akari da halaye daban-daban na fil ɗin traction, mun canza hanyar samar da al'ada na firikwensin kuma mun sanya firikwensin a cikin nau'i na semi-da'irar. Wannan ya shawo kan matsalolin da aka ambata na firikwensin gargajiya wajen yin babban mitar quenching akan wannan aikin. Zai iya cimma mafi kyawun yiwuwar nisa tsakanin firikwensin da saman dumama, kuma yana da dacewa don raba kayan aiki daga firikwensin don kashewa. A cikin ƙayyadaddun aiwatarwa, aikin aikin yana jujjuya hankali sosai dangane da firikwensin don cimma ɗumamar da'irar nan take da dumama duk wuraren da ke kashewa (duba Hoto 3).
Kamar yadda aka ambata a baya, lokacin da kayan ƙarfe suka yi zafi zuwa wani zafin jiki, za su rasa magnetism kuma gudun dumama zai ragu da sau da yawa. A lokacin ainihin aikin dumama, lokacin da siriri mai bakin ciki wanda ya wuce ma'aunin lalacewa ya bayyana a saman, ƙarfin igiyoyin ruwa a mahadar da ke kusa da wannan bakin bakin zaren zai ƙaru ba zato ba tsammani, ya zama ɓangaren da ke da saurin dumama mafi sauri. Za a yi wani abin al'ajabi inda saurin dumama na saman saman mai zafin jiki ya ragu yayin da mahaɗin ya yi zafi da sauri kuma yana motsawa ciki. Wannan al'amari yana da fa'ida don ƙara zurfin zurfin Layer, amma saurin dumama na saman zafin jiki mai zafi yana da sauri fiye da na yankin haɗin gwiwa a cikin Layer. Halin zafi da zafi a cikin saman Layer har yanzu yana da matukar tsanani. A wannan lokacin, ya zama dole don nemo madaidaicin madaidaicin sigogi kamar ƙarfin lantarki da saurin dumama, sarrafa tsarin dumama sosai, da ƙoƙarin ƙara zurfin zurfin Layer yayin tabbatar da inganci.
Abubuwan da ake buƙata don zurfin Layer mai tauri na fil ɗin traction yana da girma sosai. Kodayake sigogi kadai sun isa don cika buƙatun fasaha, har yanzu akwai rashi dangane da wasu fasahohin. Ana ɗaukar dumama na ɗan lokaci, wato, lokacin da zafin jiki bai kai ga zafin jiki ba, ana dakatar da dumama na ɗan lokaci don ba da damar ƙarin zafi daga saman don gudanar da ciki. Sannan, ana ci gaba da dumama. Wannan yana daidai da ƙara lokacin tafiyar zafi da rage yawan zafin jiki daga saman zuwa ciki. Ana maimaita wannan tsari sau da yawa don tabbatar da cewa yanayin zafin jiki bai tashi da yawa ba kuma baya haifar da zafi ko ƙonewa. Manufar ita ce don cimma daidaiton daidaituwar yanayin zafi a cikin 2.5 zuwa 4.5 mm daga saman ciki.
(3) Haqiqa Tasiri
Bayan ɗaukar matakan kamar haɓaka ƙirar firikwensin, haɓaka sigogin tsari, da dumama tsaka-tsaki, taurin saman fitil ɗin gogayya bayan babban mitar quenching ana iya kiyaye shi da ƙarfi a kusa da 55HRC, tare da zurfin taurara ya zama fiye da 3mm. Yin amfani da quenching mai girma ya sadu da zurfin abin da ake bukata na Layer mai tauri wanda ya dace da matsakaicin matsakaici. Bugu da ƙari, saboda haɓakar firikwensin, za a iya kashe kayan aikin gabaɗaya kuma ɗaya bayan ɗaya, inganta ingantaccen aikin yadda ya kamata.
3. Abubuwan lura
Don tabbatar da ingancin sarrafawa, ya kamata a yi la'akari da waɗannan abubuwan:
(1) Kula da kayan aiki yana da matuƙar mahimmanci. Ya kamata a kiyaye nisa tsakanin inductor mai girma da kayan aiki a matsayin ƙanƙanta kamar yadda zai yiwu don rage asarar makamashin lantarki da tabbatar da iyakar ƙarfin da ake buƙata don dumama lokaci guda.
(2) Mafi yawan nau'in inductor ana yin shi ta hanyar lanƙwasa bututun jan ƙarfe zuwa siffar karkace. Lokacin zayyana da kera irin waɗannan inductor, ya kamata a yi amfani da bututun jan ƙarfe mai girman diamita gwargwadon yuwuwar kuma a rage adadin juyi don rage tasirin inductive da tabbatar da ingancin dumama.
4. Kammalawa
Matsakaicin ƙarar ƙararrawa quenching tsari ne mai rikitarwa kuma yana faɗi ƙarƙashin nau'in maganin zafi na musamman a cikin maganin zafi. Bugu da ƙari, samun dumama lokaci guda ya fi ƙalubale. A cikin ainihin aiki, abubuwa daban-daban kamar ƙarfin kayan aiki, mitar aiki, inductor, sigogin jiyya na zafi, canjin kayan microstructure, matsakaicin kashewa, da hanyar sanyaya dole ne a yi la'akari da su gabaɗaya don cimma daidaituwa mafi kyau na waɗannan abubuwan. Wannan zai kara yawan damar kayan aiki da biyan bukatun dumama na lokaci daya da kuma quenching na da yawa iri da ƙananan wuraren aiki gwargwadon iko.
Idan kuna da wasu tambayoyi, da fatan za ku iya tuntuɓar mu a info@castings-forging.com

